


A hagyományos fogyasztói elektronikai áramköri lapoktól eltérően az orvosi képalkotó berendezésekben használt nagy méretű és magas szintű nyomtatott áramköri lapok általában nagy késztermékméret, 20 vagy több koncentrált réteg jellemzőivel rendelkeznek, és egyes csúcskategóriás modellek akár 30 vagy több réteget is elérnek. Ugyanakkor meg kell felelniük az alacsony impedancia-ingadozás, az alacsony jelveszteség és a hosszú távú környezeti öregedésállóság szigorú követelményeinek is. Az előzetes mérnöki felülvizsgálattól a végtermék leszállításáig a teljes gyártási folyamat egy dedikált folyamatvezérlő rendszer létrehozását igényli a pontosság, a következetesség és a megbízhatóság szempontjából.
Zárható hozam a tervezés végétől: DFM előzetes jóváhagyás az orvosi képalkotó forgatókönyvekhez
A nagyméretű, magas szintű orvosi nyomtatott áramköri lapok gyártási kihívásai már azelőtt megjelentek, hogy a tervdokumentációkat hivatalosan behozták volna a gyártósorra. Az orvosi képalkotó berendezések nagyszámú nagy sebességű mintavételi csatornát, analóg jelfeldolgozó egységet és nagyfeszültségű tápegységet integrálnak belsőleg. A NYÁK-elrendezéseknél a nagy sűrűségű BGA-területek, a nagy teljesítményű rézfóliák és a nagy távolságú differenciálvezetékek gyakran együtt léteznek. Egy enyhe hanyagság problémákat okozhat, például rétegeltérést, szabványokat meghaladó impedanciát vagy jel áthallást.
-

(常见问题示例)
Az ilyen nagy keresletű termékek esetében vezető szerepet vállalunk az orvosi forgatókönyvekre vonatkozó speciális DFM auditok kezdeményezésében:
-
-
A nagy méretű táblák általános deformációs trendje alapján optimalizálja a panelek összeillesztésének elrendezését és a folyamatélek kialakítását, hogy elkerülje az áramkör nyúló deformációját a tábla felületének szélén.
A magas szintű halmozott szerkezet esetében a félig kikeményedett lemez, a rézfólia és a maglemez közötti CTE-illesztési kapcsolatot egyenként ellenőrzik, hogy csökkentsék a vetemedés kockázatát a forrástól származó későbbi laminálási folyamatok során.
Kompenzálja a képalkotó berendezésekben széles körben alkalmazott nagy sebességű differenciálvonalak és alacsony impedanciájú teljesítményutak vonalszélességét és távolságát, hogy előzetesen kiküszöbölje a maratással és a rézvastagság-eltérésekkel okozott impedanciaeltolódást.
Végezzen megfelelőségi ellenőrzést a BGA alatti sűrű átmeneteken, a nagyfeszültségű területek szigetelési hézagain és az analóg jelszigetelő szalagokon, hogy biztosítsa az orvosi berendezések hosszú távú működésére vonatkozó biztonsági előírásoknak való teljes megfelelést.
-
-
Eset: Egy 32 rétegű orvosi képalkotó vezérlőkártya projektben a DFM előzetes felülvizsgálata során előre azonosították a rejtett veszélyeket, mint például az aszimmetrikus egymásra rakódást egyes területeken és a rézfólia súlyos egyenetlen eloszlását az eredeti terv egyes részein. A halmozási szerkezet optimalizálása az elektromos teljesítmény befolyásolása nélkül történt meg, ami szilárd alapot teremtett a teljes folyamathozam későbbi javításához.
Zárható hozam a tervezés végétől: DFM előzetes jóváhagyás az orvosi képalkotó forgatókönyvekhez
A belső réteg áramkörök gyártása nagyméretű, magas szintű nyomtatott áramköri lapokhoz az alapvető alapot, amely meghatározza a végtermék jelintegritását. Az orvosi képalkotó berendezések belső rétege gyakran nagyszámú kisfeszültségű analóg mintavevő vezetékkel és nagy sebességű adatátviteli útvonallal van felszerelve. A sorszélesség és a térköz általában nagyon finom. Ugyanakkor a nagy lapfelület nyúlási és hőtágulási/összehúzódási hatásai közvetlenül befolyásolják a rétegek közötti igazítási pontosságot.
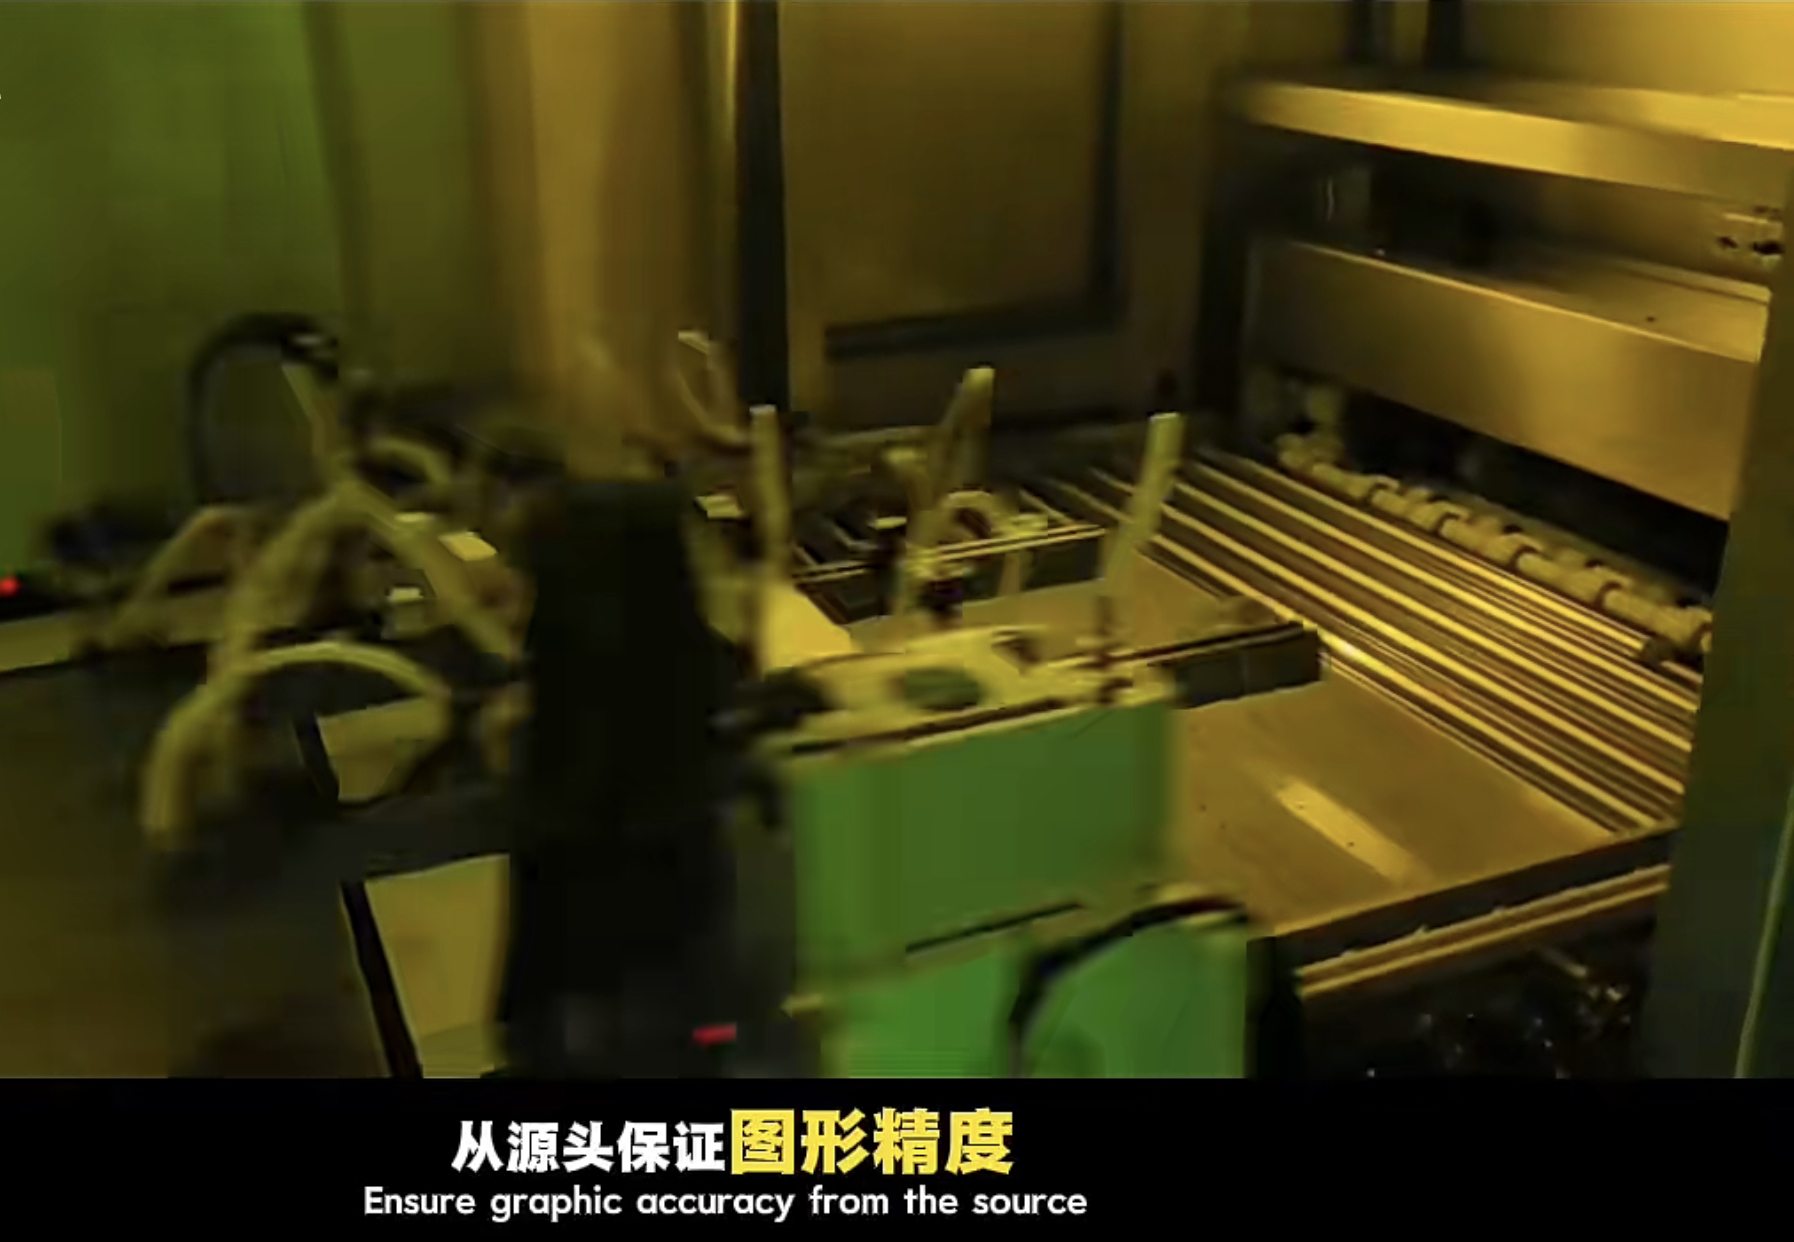
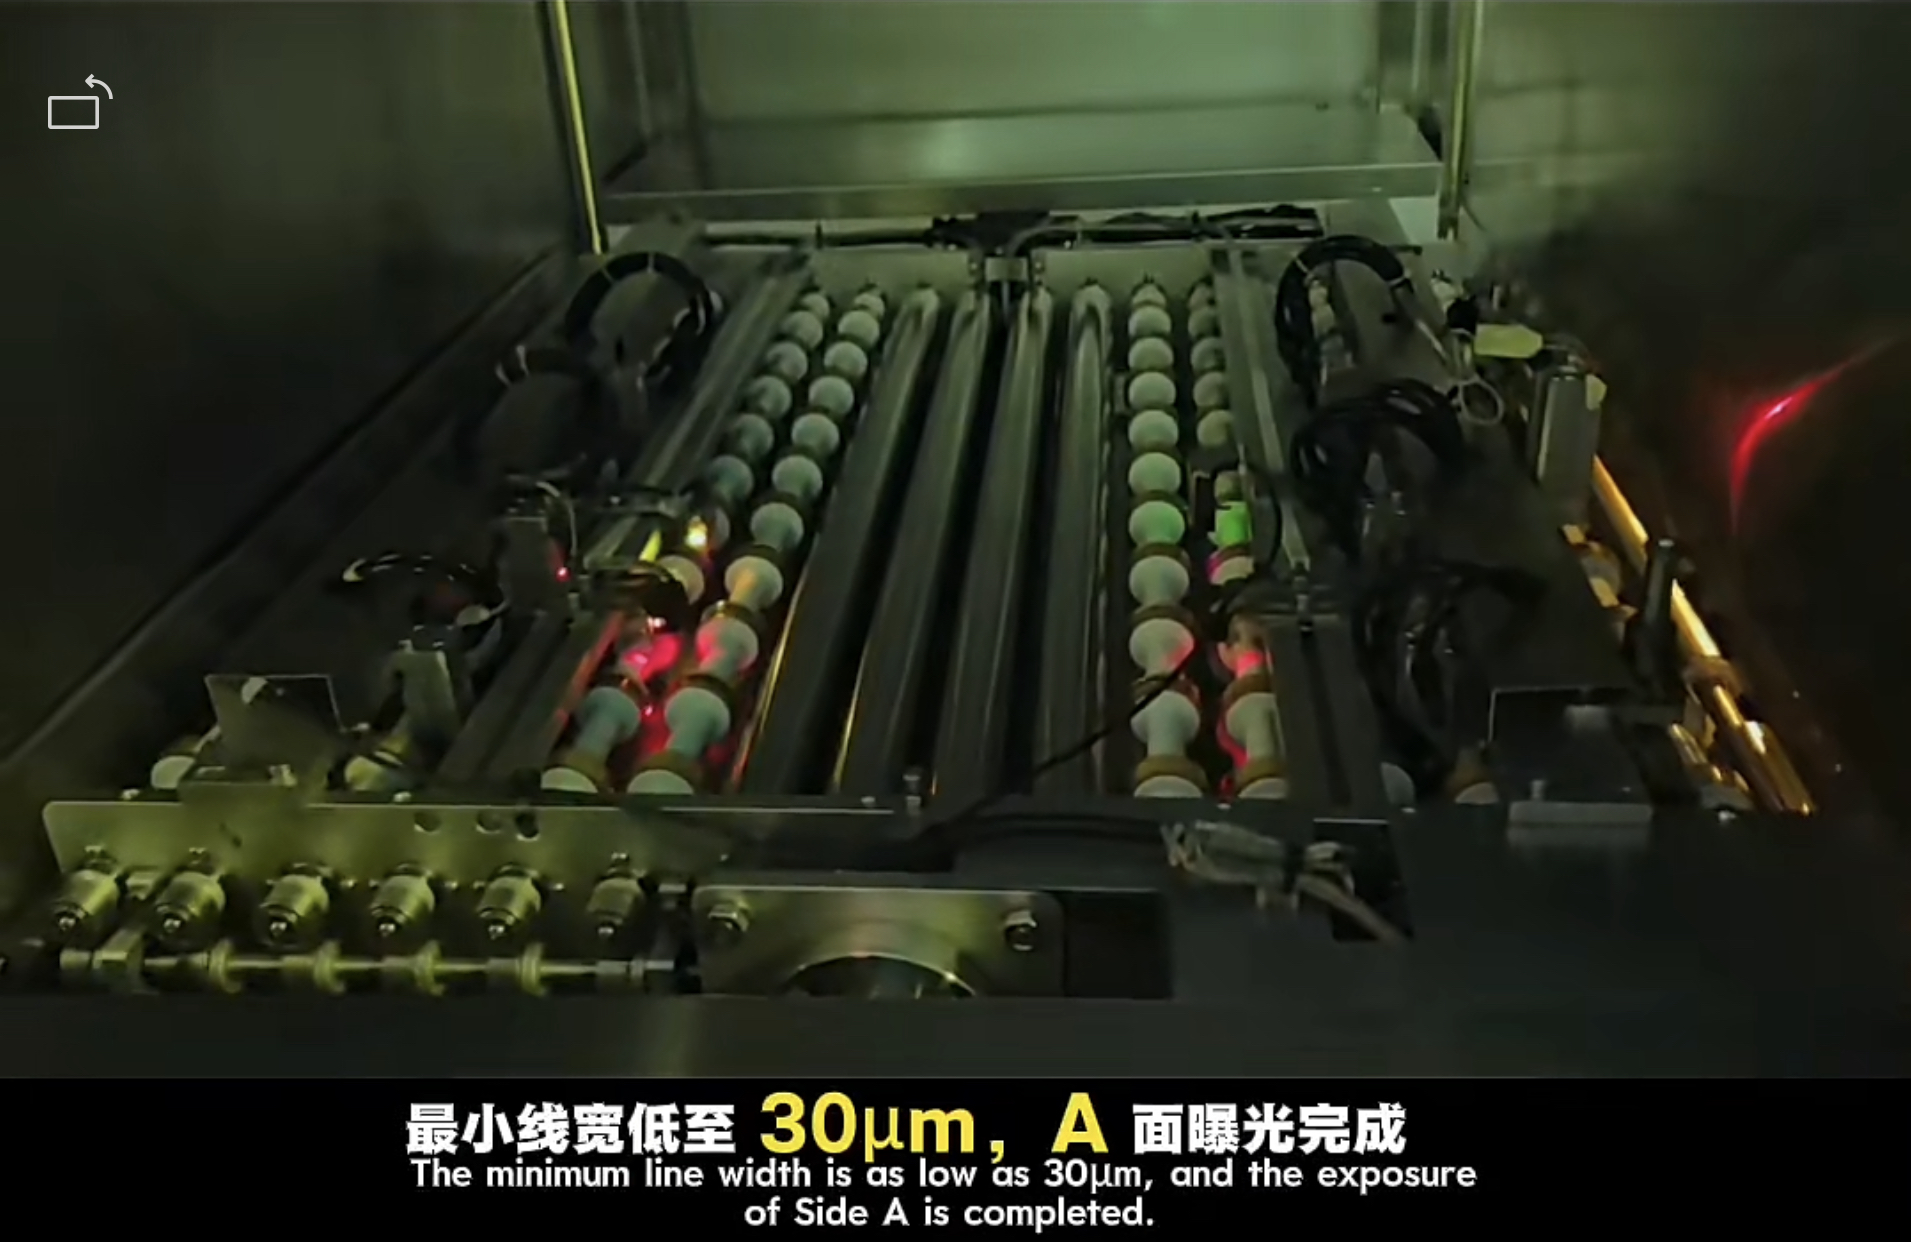
A tényleges gyártási folyamatban az ilyen típusú termékek általában LDI lézeres direkt képalkotási technológiát alkalmaznak a hagyományos filmexpozíció helyett, ami alapvetően elkerüli magának a nagyméretű filmnek a deformációs hibáját. Ugyanakkor a maglap egyes rétegeinek tágulási és összehúzódási együtthatói külön-külön mérik és dinamikusan kompenzálják, így a különböző pozíciókban lévő áramköri grafika pontosan a tervezési koordináták megengedett tartományába kerülhet. Az áramkör maratásának befejezése után az AOI automatikus optikai ellenőrzési folyamata 100%-ban lefedett, és egyenként ellenőrzik a megszakadt áramköröket, rövidzárlatokat, az elégtelen vezetékszélességet és a maradék rézhibákat, hogy elkerüljék a belső réteg rejtett problémáinak befolyását a következő folyamatokba.
|
|
|
Példaként egy 22 rétegű ipari képgyűjtő kártyát az Uniwell Circuits cégtől, a belső maglemez fokozatos tágulási és összehúzódási szabályozásával a belső áramkör beállítási eltérése végső soron ± 20 μm-en belül szabályozható. A finom differenciálpárok vonalszélességi pontossága még a nagy táblaszélességek élterületein is stabil marad, teljes mértékben megfelelve az orvosi képalkotó rendszerek magas mintavételi pontossági követelményeinek.
Az alapvető folyamat áttörése: deformáció elleni szabályozás nagyméretű, magas méretű tömörítésnél
A tömörítés a legnehezebb alapvető folyamat a nagyméretű, magas szintű orvosi nyomtatott áramköri lapok gyártásában, amely közvetlenül meghatározza a rétegek közötti kötési erőt és az egész kártya vetemedési teljesítményét. Az orvosi képalkotó berendezésekben használt PCB általában viszonylag nagy vastagságú, egyes késztermékek vastagsága meghaladja a 3 mm-t. A halmozási folyamat során több tucat réteg maglemez, félig kikeményedett lap és rézfólia kerül egymásra rétegenként, ami könnyen okozhat rétegek közötti csúszást, egyenetlen gyantaáramlást, helyi feszültségkoncentrációt és egyéb problémákat magas hőmérsékletű és nagynyomású környezetben, ami végső soron leváláshoz vagy tábla deformálódásához és egyéb hibákhoz vezethet.
Az orvosi minőségű termékek speciális követelményeihez a folyamat végén külön kompressziós paraméterrendszer kerül kialakításra:
-
-
Osztályos hőmérséklet- és nyomásemelkedési görbe elfogadása, hogy elkerüljük a hirtelen hőmérséklet-változások okozta helyi feszültségkülönbségeket nagy méretű táblafelületeken.
Szigorúan ellenőrizni kell a laminált szerkezet szimmetriáját, a rézfólia elosztása, a félig kikeményedett lapok kiválasztása és a maglapok elrendezése a központi szimmetria elvét követi.
A tömörítés után a rétegközi másodlagos kalibrálást röntgenfúrás pozicionáló furatokkal fejezik be, hogy tovább korrigálják a nagy méretű lemezek általános eltolását.
A tömörítést követően a tábla síkságának teljes ellenőrzését végzik el, hogy szigorúan ellenőrizzék a vetemedést az IPC szabvány 0,75%-án belül, teljes mértékben megfelelve az orvosi berendezések automatizálására vonatkozó nagy pontosságú követelményeknek.
-
-
Eset: A CT képalkotó rendszerre felvitt 26 rétegű fővezérlő tábla, testreszabott préselési technológiával sikeresen megoldotta a nagy táblafelületen a többrétegű halmozás deformációs problémáját. A termék továbbra is rendkívül alacsony vetemedési teljesítményt tartott az ezt követő SMT reflow forrasztási folyamat során, és a BGA területi szerelési teljesítménye teljes mértékben elérte az orvosi berendezések szabványát.
Precíziós furatmegmunkálás és orvosi minőségű megbízhatóság zárt hurkú ellenőrzése
Az orvosi képalkotó berendezések PCB-jén nagyszámú mechanikus átmenő furat, nagy pontosságú hátul fúrt lyuk és néhány precíziós vakfurat található nagy sűrűségű összekapcsoláshoz. A furatpozíció pontossága, a furatfal érdessége és a hátsó fúrási mélység szabályozási hibája közvetlenül befolyásolja a jelátvitel minőségét. A nagy méretű lemezek fúrás közben hajlamosak a felületi rázkódásra és a furatok elmozdulására, míg a magas szerkezeteknél a furatfal fémezésének rendkívül egységessége szükséges.
A gyártási rész nagy sebességű és nagy pontosságú CNC fúrógépeket alkalmaz, amelyek megfelelnek az exkluzív fúrási sebességnek és előtolási paramétereknek a különböző furatok átmérőjéhez és lemezvastagságához. Ugyanakkor a jelrétegben lévő felesleges lyukhalmok a hátsó fúrási technológiával eltávolíthatók, nagymértékben csökkentve a nagy sebességű jelek átvitelét és visszaverődését. A rézleválasztás és a teljes tábla galvanizálási folyamata szigorúan ellenőrzi a réz vastagságának egyenletességét annak biztosítása érdekében, hogy a teljes táblán lévő összes lyuk rézvastagsága megfeleljen az orvosi minőség hosszú távú megbízhatósági követelményeinek.
A késztermék szakaszában az orvosi képalkotó berendezések minden nagyméretű, magas szintű nyomtatott áramköri lapját teljes megbízhatósági zárt hurkú ellenőrzésnek kell alávetni: a hagyományos repülő tűs elektromos tesztelés mellett szigorú hőciklus-teszt, IST összekapcsolási stresszteszt, valamint magas páratartalom és magas hőmérsékletű környezeti teszt is hozzáadásra kerül annak biztosítására, hogy a termék ne tapasztaljon elektromágneses, hole-drift-elválást, vagy rétegközi törést. környezetek és hosszú távú folyamatos működési forgatókönyvek a kórházakban.
A nagy méretű, magas szintű nyomtatott áramköri lapok gyártási képessége, a 32 rétegű félvezető képalkotó tesztlapoktól a 20 rétegű orvosi képalkotó rendszerek vezérlőkártyáiig lényegében az anyagok, berendezések, folyamatok és megbízhatósági rendszerek átfogó erejét tükrözi. Az orvosi képalkotó ipar számára a stabil PCB nemcsak a berendezések hardverhordozója, hanem a pontos és megbízható képalkotó diagnosztikai adatok alapvető garanciája is.