


A nyomtatott áramköri lapok gyártási folyamatában a préselési folyamat az egyik legfontosabb láncszem, amely meghatározza a termék minőségét. Átfogó szerkezetet alkot összetett áramköri funkciókkal azáltal, hogy meghatározott körülmények között szorosan köti a több-rétegű hordozót és a rézfóliát. Ebben a folyamatban a hőmérséklet és a nyomás precíz szabályozása olyan, mint egy „bal és jobb kéz”, amely közvetlenül befolyásolja a rétegek közötti kötési szilárdságot, a méretstabilitást és az elektromos teljesítményt. A kettő közötti mechanizmusok és együttműködési kapcsolatok alapos ismerete nagy jelentőséggel bír a többrétegű NYÁK kártyák megbízhatóságának javítása szempontjából.
Hőmérséklet: az anyagfúzió mögött meghúzódó fő hajtóerő
A hőmérséklet „katalizátorként” játszik szerepet a többrétegű NYÁK lapok laminálásában, fő funkciója pedig az, hogy elősegítse a gyanta kikeményedési reakcióját az aljzatban, és biztosítsa az anyagok szoros kötését az egyes rétegekben. Amikor a préselési hőmérséklet eléri a gyanta üvegesedési hőmérsékletét, a szilárd gyanta fokozatosan olvadt állapotba lágyul, folyékony, kitöltheti a szubsztrátum és a rézfólia közötti kis hézagokat, megszünteti a felületi levegőt, és megalapozza a rétegek közötti ragasztást. Ahogy a hőmérséklet tovább emelkedik a kikeményedési reakció hőmérsékletére, a gyanta molekulaláncai keresztkötési reakciókon mennek keresztül, és fokozatosan viszkózus állapotból szilárd halmazállapotúvá alakulnak át, ezáltal kemény és stabil ragasztóréteget képeznek, amely tartósan megköti az egyes rétegek anyagait.
A hőmérsékleti görbe racionalitása közvetlenül meghatározza a tömörítés minőségét. Ha a melegítési sebesség túl gyors, a gyanta a helyi túlmelegedés miatt idő előtt megszilárdulhat, ami elégtelen folyékonyságot és képtelenséget eredményez a hézagok teljes kitöltésére, buborékok vagy üregek képződéséhez; Ha a melegítés túl lassú, az meghosszabbítja a préselési ciklust, csökkenti a gyártási hatékonyságot, és a túlzott gyantaáramlás miatt vezetékeltérést is okozhat. A szigetelési szakaszban a hőmérséklet szabályozása szintén kulcsfontosságú, biztosítva, hogy a gyanta kikeményedési reakciója teljes legyen. Ha a hőmérséklet nem megfelelő, vagy a szigetelési idő túl rövid, a gyanta kikeményedése nem lesz elegendő, és a rétegközi kötőerő jelentősen csökken, ami a későbbi használat során rétegvesztéshez vezethet; Ha a hőmérséklet túl magas, az a gyanta bomlását okozhatja, illékony gázokat termel, és károsíthatja a rétegközi szerkezetet.
Nyomás: kulcstényező a rétegek közötti sűrű kötés biztosításához
A nyomás olyan alapvető paraméter, amely biztosítja a szoros érintkezést az anyagok között a többrétegű NYÁK kártya minden egyes rétegében. Funkciója két dimenzióban tükröződik: egyrészt kiküszöböli az anyagok közötti hézagokat, arra kényszerítve az olvadt gyantát, hogy teljesen beszivárogjon a rézfólia felületébe és a szubsztrátum rostjaiba, és fokozza a felületi tapadást; A második a gyanta kikeményedési folyamata során keletkező buborékok elnyomása, az illékony anyagok időben történő eltávolítása és a rétegek közötti hibák kialakulásának elkerülése.
A nyomás alkalmazását össze kell hangolni a hőmérséklet-változásokkal. Amikor a gyanta olvadt állapotban van, fokozatosan nyomást kell alkalmazni, hogy a gyanta nyomás alatt egyenletesen folyjon, kitöltve a vonalak közötti hézagokat; Miután a gyanta a kikeményedési szakaszba lép, a nyomásnak stabilnak kell maradnia, hogy elkerülje a gyanta zsugorodása által okozott mikrorepedéseket. Ha a nyomás nem elegendő, a gyanta nem tudja teljesen kitölteni a hézagokat, és hajlamosak üregek kialakulni a rétegek között, ami rossz vezetőképességet vagy csökkent mechanikai szilárdságot eredményez; Ha a nyomás túl magas, az aljzat deformálódását, az áramkörök közötti távolság csökkenését, sőt rövidzárlat kockázatát is okozhatja, különösen vékony áramkörű többrétegű kártyák esetében.
A hőmérséklet és nyomás szinergikus mechanizmusa
A több-rétegű nyomtatott áramköri lapok laminálásának ideális hatása a hőmérséklet és a nyomás pontos illeszkedésétől függ. A tömörítés kezdeti szakaszában először a hőmérséklet emelkedik, hogy a gyanta meglágyuljon. Ekkor a nyomást lassan kell növelni, hogy elkerüljük a túlzott helyi feszültséget, amelyet a gyanta elégtelen áramlása okoz; Amikor a gyanta az optimális áramlási állapotba kerül, a nyomásnak el kell érnie a beállított értéket, hogy biztosítsa az anyag szoros illeszkedését; A gyanta kikeményedési szakaszában a hőmérséklet stabil fenntartása mellett a nyomást a keményedési reakció befejeződéséig fenn kell tartani, hogy elkerüljük a zsugorodás miatti hézagok kialakulását a rétegek között.
A kettő közötti szinergetikus egyensúlyhiány közvetlenül hibákhoz vezet. Például, ha a nyomás nem tart időben, amikor a hőmérséklet eléri a gyantaáramlás csúcsát, a gyanta elégtelen folyékonysága miatt üregek képződhetnek; Ha túl korán alkalmazzák a nyomást és a hőmérséklet nem felel meg a szabványnak, a kemény és törékeny gyanta összetörhet, ami a rétegek károsodását okozhatja. Ezért a laminálási folyamat során a hordozóanyag jellemzői (például gyanta típusa, üvegszál-tartalom) alapján megfelelő hőmérsékleti nyomásgörbéket kell kidolgozni, hogy a "hőmérséklet által vezérelt áramlás és nyomásgarancia kombinációja" dinamikus egyensúlyát elérjük.
A hőmérséklet és nyomás paraméterek beállítását befolyásoló kulcstényezők
A több-rétegű NYÁK-táblák tömörítési hőmérsékleti paraméterei nem rögzített értékek, és rugalmasan be kell őket állítani a termékkövetelményeknek és az anyagjellemzőknek megfelelően. A fő befolyásoló tényező az aljzat típusa: jelentős különbség van az epoxigyanta és a poliimid aljzatok kikeményedési hőmérséklete között. Az előbbi általában 150-180 fok között mozog, míg az utóbbi 200 fok feletti magas hőmérsékletet igényel, és a megfelelő nyomásparamétereket is ennek megfelelően kell beállítani.
Az áramkör sűrűsége ugyanolyan kritikus, mint a tábla vastagsága. A nagy-sűrűségű többrétegű táblák sortávolsága kicsi, és a gyanta áramlási helye korlátozott. Ezért alacsonyabb nyomást és simább fűtési görbét kell alkalmazni a vezeték deformációjának megakadályozására; A vastaglemez préselése nagyobb nyomást és hosszabb szigetelési időt igényel, hogy biztosítsa a belső gyanta teljes kikeményedését. Ezenkívül a rézfólia vastagsága és rétegeinek száma is befolyásolhatja a hővezetési hatékonyságot, ami a hőmérsékleti görbe finom-beállítását igényli, hogy elkerülhető legyen az egyes rétegek egyenetlen melegítése okozta egyenetlen kikeményedés.

A pontos hőmérséklet- és nyomásszabályozás megvalósítási módja
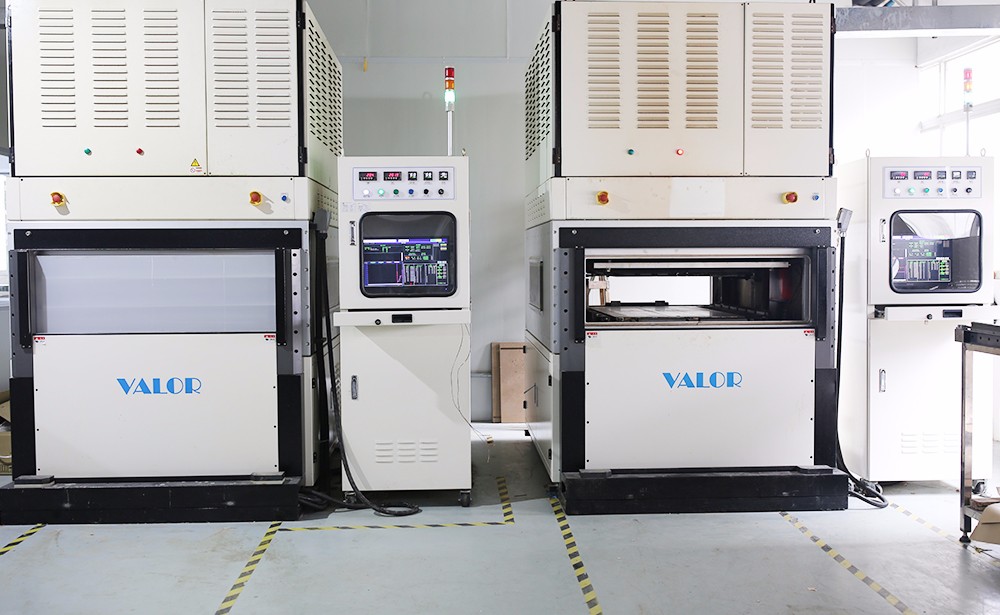
A hőmérséklet és nyomás precíz szabályozásához kettős garancia szükséges a hardverberendezésekre és a folyamatkezelésre. Ami a gyártóberendezést illeti, a modern laminálógépeknek nagy-precíziós hőmérséklet-szabályozó rendszerekkel kell rendelkezniük annak biztosítására, hogy a hőmérséklet-különbséget a fűtőlap minden területén ± 2 fokon belül szabályozzák, és nyomás-visszacsatoló eszközökkel kell felszerelni a valós idejű nyomásszabályozás elérése érdekében. A folyamatmenedzsment szempontjából szükséges a hőmérsékleti nyomásgörbe ésszerűségének igazolása próbagyártással, szeletelemzés és egyéb módszerek alkalmazása a rétegközi kötési állapot kimutatására, valamint a paraméterek folyamatos optimalizálása.
Az egész folyamatfelügyeleti rendszer egyformán fontos. A tömörítési folyamat során az érzékelők valós időben-gyűjtik össze a hőmérséklet- és nyomásadatokat, összehasonlítva a standard görbével, és eltérés esetén azonnal riasztás indul, és automatikusan beállítja. A gyártás befejezése után megbízhatósági igazolást, például hősokk-tesztet és lehúzási szilárdsági vizsgálatot végeznek a készterméken, hogy megbizonyosodjanak arról, hogy a hőmérséklet- és nyomásszabályozó hatás megfelel a követelményeknek.